Derechos de autor © 2025 Acoplamiento de Chuangming (Jiangsu) Co., Ltd.
La nueva rectificadora interna de gran calibre mejora la precisión del acoplamiento y la vida útil
2026-10-31
La calidad del ajuste del orificio es el factor crítico que afecta la concentricidad del acoplamiento, el nivel de vibración, la transmisión de par y la confiabilidad a largo plazo. Para cumplir con los requisitos de fabricación de alta precisión para acoplamientos de gran tamaño en industrias de trabajo pesado, hemos instalado una nueva rectificadora interna CNC en nuestro taller.
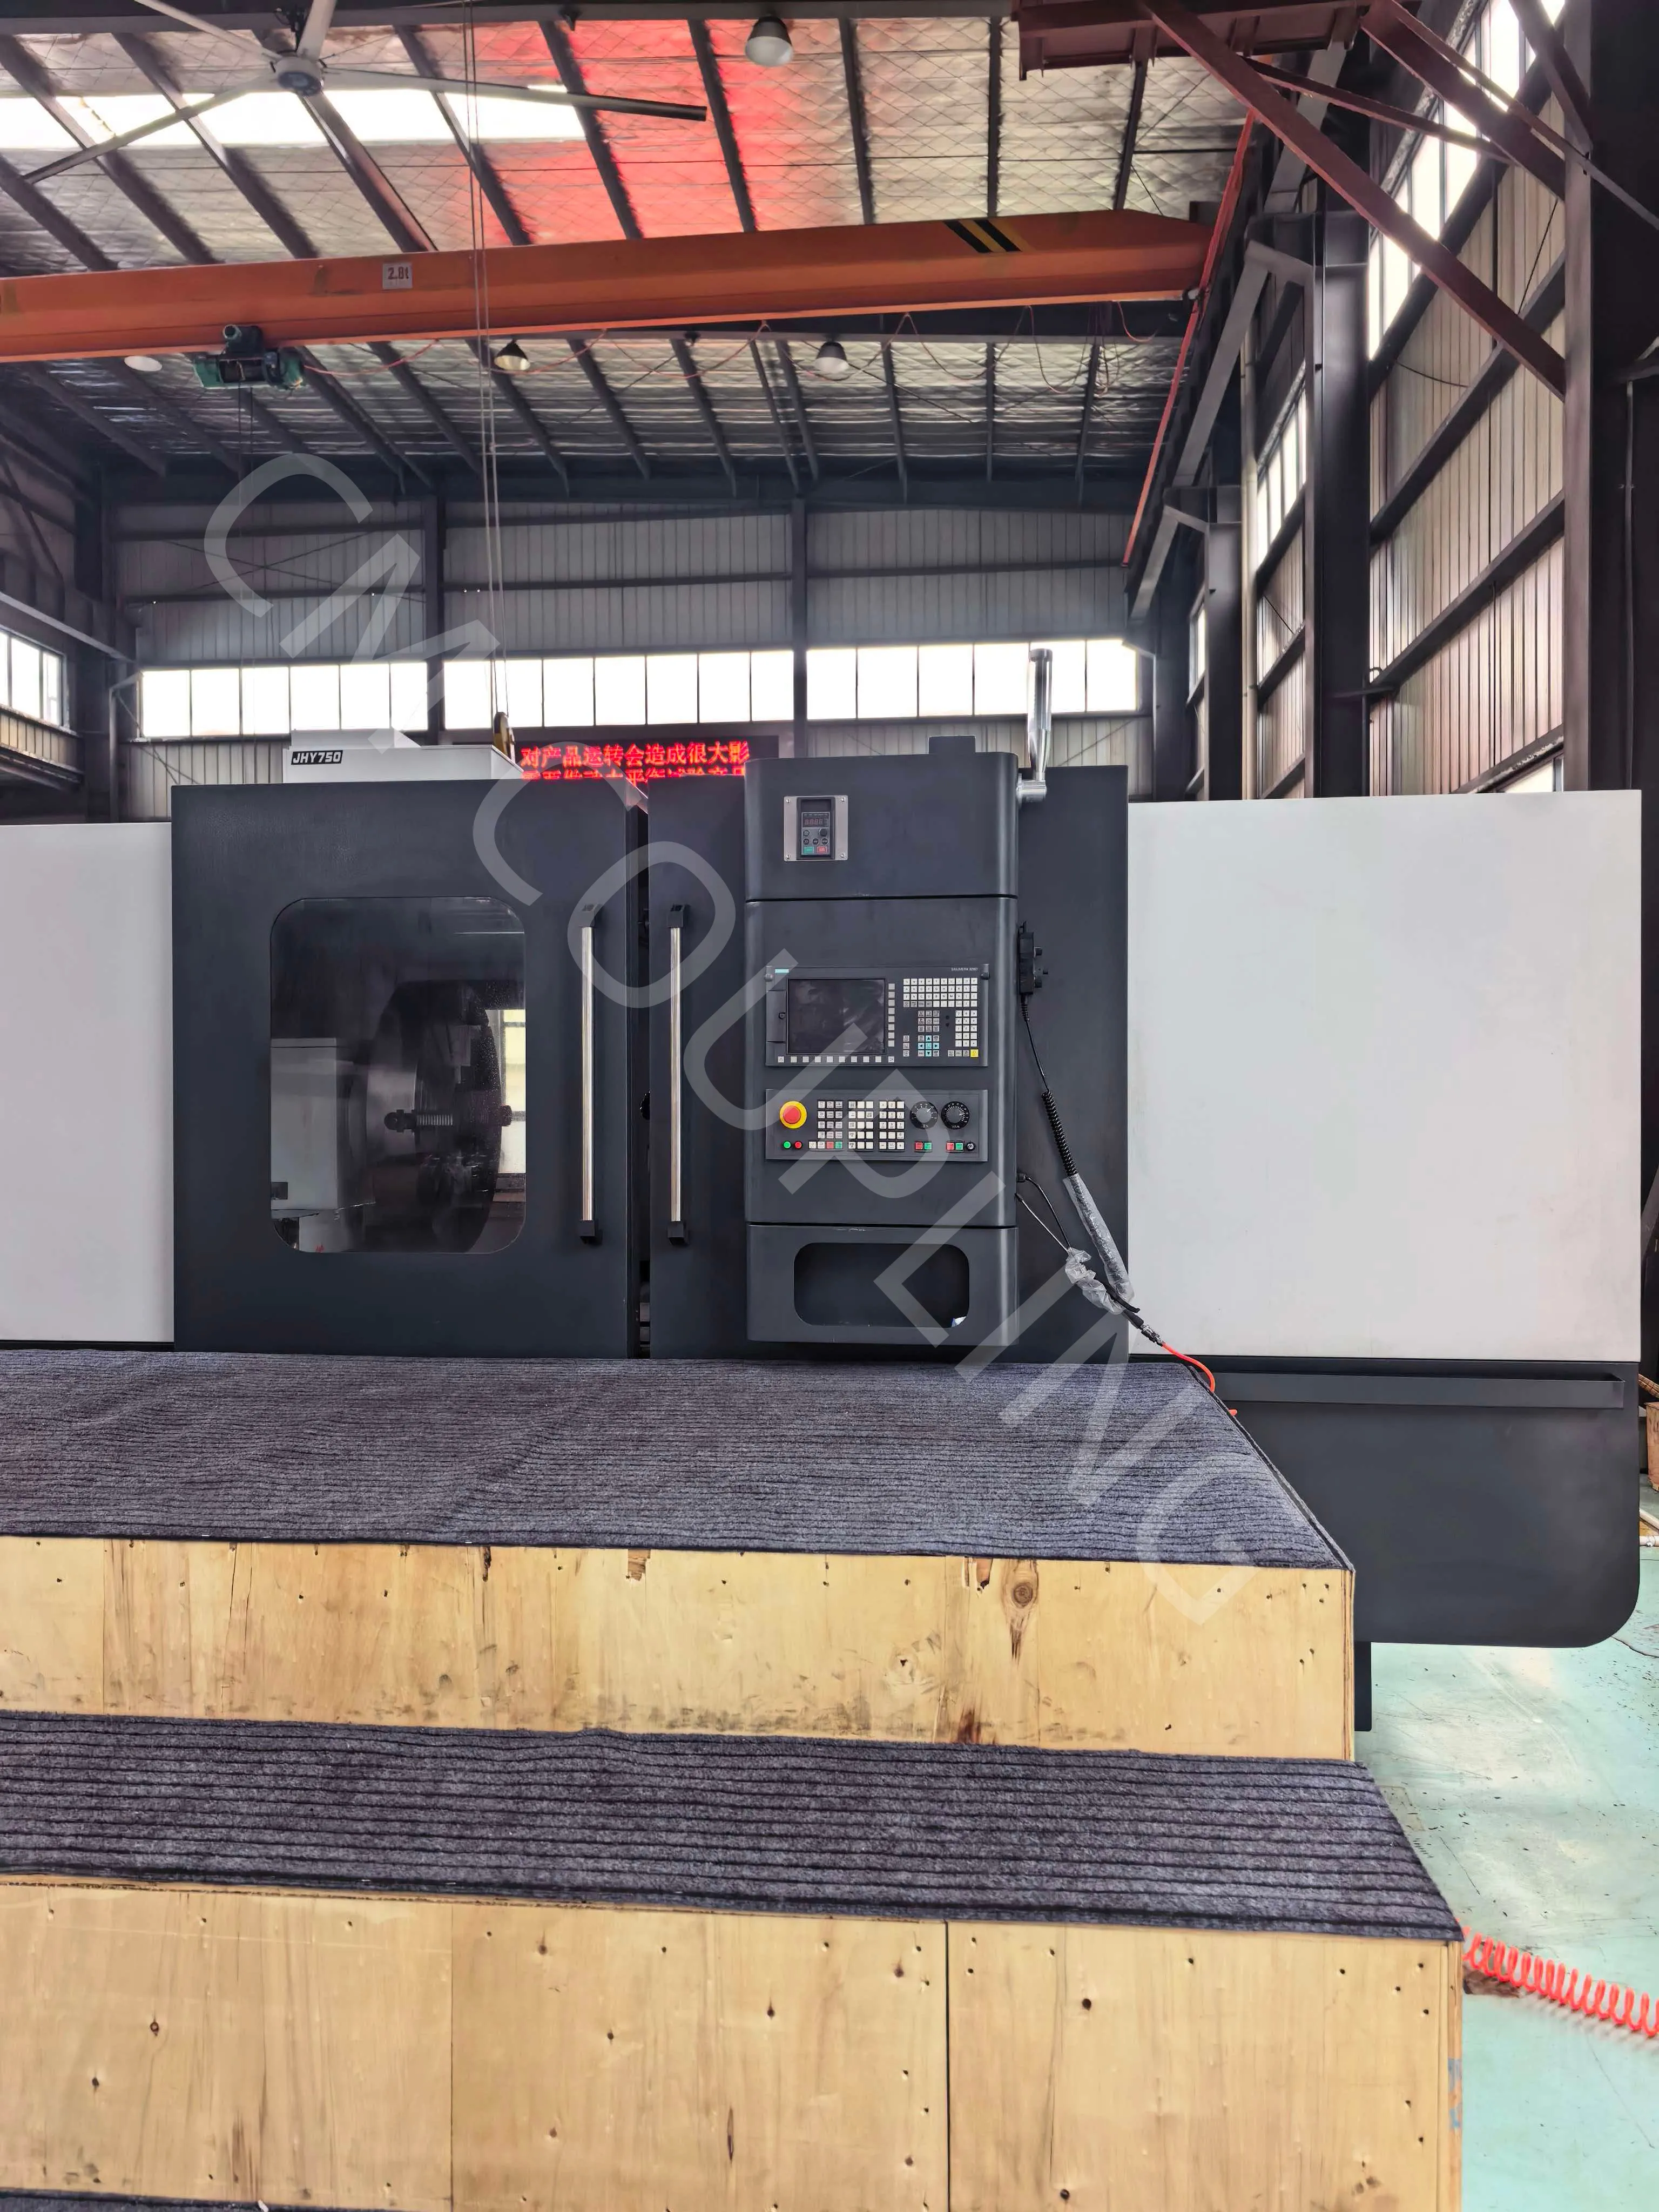
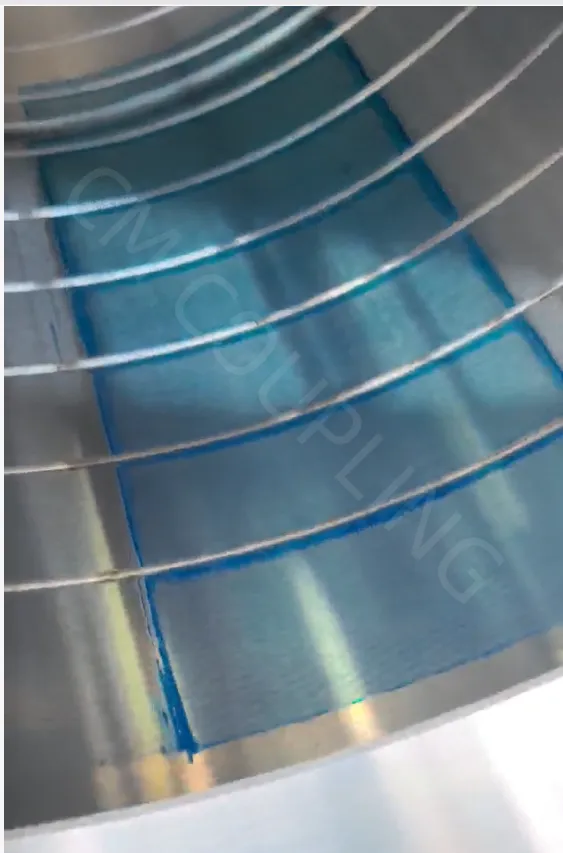
Esta máquina soporta un agujero de molienda máximo de 800 mm, capaz de pulir tanto el agujero recto como el agujero cónico. Para los agujeros cónicos, el área de contacto alcanza más del 90% después de la inspección de pavonado, lo que garantiza un contacto uniforme entre el cubo de acoplamiento y el buje cónico. La rugosidad de la superficie se puede controlar hasta Ra0,4, lo que proporciona una superficie de acoplamiento suave y minimiza el desgaste por rozaduras durante el funcionamiento.
El fallo prematuro del acoplamiento es causado con frecuencia por un mal mecanizado de agujeros: el contacto cónico desigual, el acabado de la superficie rugosa y los errores de concentricidad conducen a una vibración continua y una concentración de tensión, acelerando el daño por fatiga de los elementos flexibles, diafragmas y bujes. Con esta capacidad de molienda de ID, mantenemos tolerancias geométricas estrictas y una calidad superficial constante, lo que ayuda a que nuestros acoplamientos funcionen de manera constante en bombas, ventiladores, compresores y equipos metalúrgicos, y prolonguen en gran medida la vida útil.
Mantenemos el control interno completo de toda la cadena de producción, incluida la forja, el torneado, el tratamiento térmico, el rectificado de precisión y el equilibrio dinámico. Nuestra gama de productos cubre acoplamientos de discos, acoplamientos elastoméricos, acoplamientos de engranajes y otros componentes de accionamiento.
Póngase en contacto con nosotros para buzón personalizado de gran tamaño y alta precisión de acoplamiento de orificio cónico solutions.Contact : wendy@cmcoupling.com, WhatsApp + 86 15152901660
Durante el proceso de montaje en caliente, el componente calentado se enfriará rápidamente, lo que afectará la calidad del montaje. Por lo tanto, se deben hacer preparativos antes del montaje para minimizar el tiempo de montaje. Antes de montar el mandíbulaAcoplamiento, la placa base del reductor debe nivelarse, y los pedestales de calentamiento y soporte deben soldarse en la placa base. La conexión entre el mandíbulaEl acoplamiento y el eje de salida del reductor no tienen dispositivo de apriete. El par se transmite y el peso de la paleta de agitación es soportado por la fuerza de sujeción del conjunto.
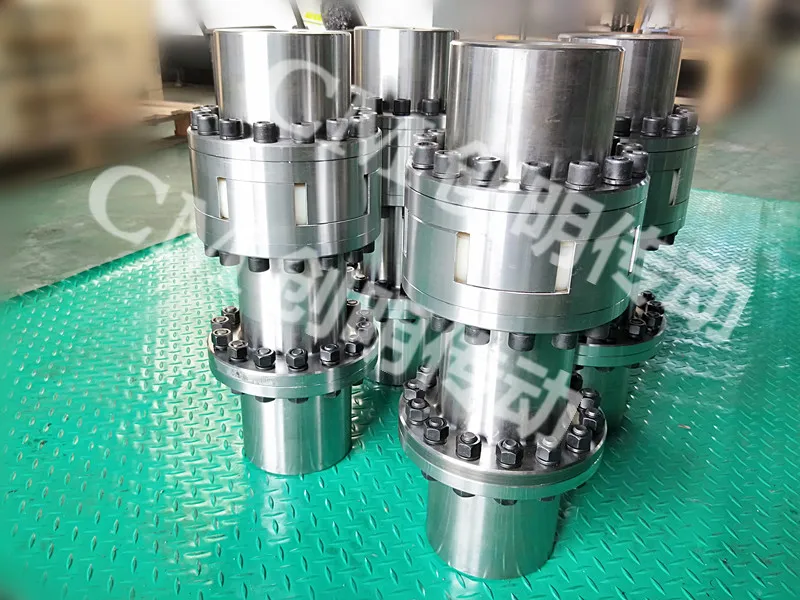
Debe haber un ajuste de interferencia considerable entre el eje y el acoplamiento. El montaje debe llevarse a cabo utilizando el método de montaje en caliente. Al ensamblar piezas por ensamblaje en caliente, el principio principal es utilizar la propiedad de la expansión y contracción térmica de los objetos. Después de calentar la parte de alojamiento de las dos partes que necesitan ensamblarse hasta cierto punto, se ensamblan inmediatamente sobre el otro componente que las encaja, reduciendo el ajuste de interferencia o incluso creando un espacio para el ensamblaje. A través de la contracción, se logra el ajuste de interferencia predeterminado.
La operación de montaje en caliente implica colocar el componente a calentar en una plataforma de soporte, manteniéndolo lo más lejos posible del eje. Comience usando una antorcha de calentamiento para calentarlo y mueva continuamente las dos antorchas de calentamiento para garantizar un calentamiento uniforme. Observe el Desmonta el instrumento o usa aceite de motor para probar la temperatura para evitar el sobrecalentamiento local. Antes de alcanzar la temperatura de calentamiento, mida continuamente el diámetro del orificio del acoplamiento estriado con una plantilla. Una vez que pase la plantilla del diámetro del orificio, empuje el acoplamiento estriado hacia la parte inferior del eje de salida y alinéelo con la posición de montaje para la instalación.
Al levantar el mandíbula Acoplamiento, aplique fuerza de manera uniforme y continua. Si se encuentra alguna desviación o atasco durante el proceso de instalación, no continúe la operación. Corrija el problema y vuelva a montar. Una vez que el mandíbulaEl acoplamiento alcanza la posición del hombro del eje, el montaje está completo. Retire las herramientas de desmontaje y enfríelas lentamente. Durante la construcción en invierno, se deben tomar las medidas de protección correspondientes. La velocidad de enfriamiento no debe ser demasiado rápida para evitar la mandíbula Acoplamiento para que no se deforme o se agriete.
Anterior:No más datos